ePTFE透气膜超声波焊接设备怎么选?新尔顿教你避坑指南
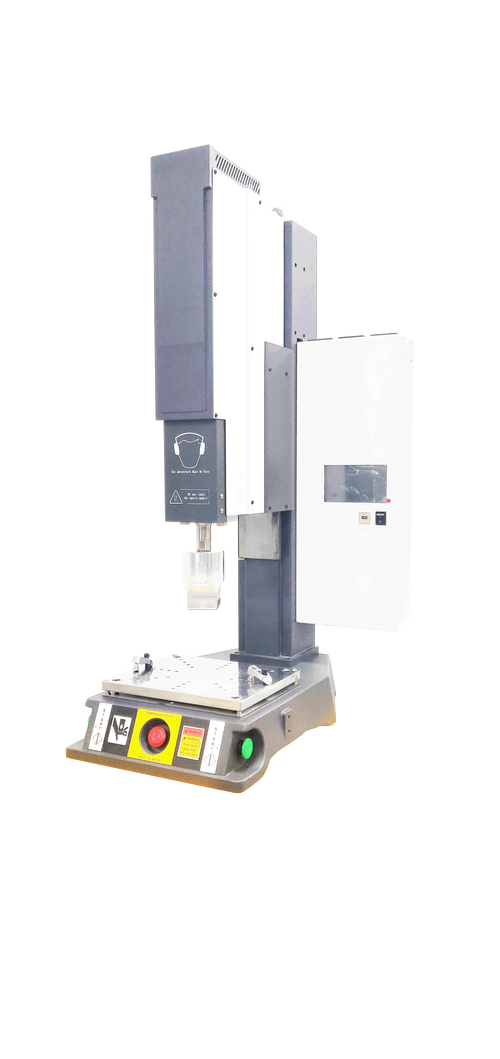
ePTFE(膨体聚四氟乙烯)透气膜因其优异的防水透气性能,被广泛应用于户外服装、医疗防护、汽车电子、消费电子等领域。ePTFE膜材料柔软、厚度极薄且熔点高,传统的热压焊接极易导致微孔坍塌,影响透气量。超声波焊接因其冷态焊接、能量集中可控的特点,成为ePTFE膜与支撑层或壳体焊接的首选工艺。但市面上超声波焊接设备良莠不齐,选型不当轻则焊接不牢、透气率下降,重则烧穿膜材。作为超声波焊接设备专业厂商,新尔顿了一份避坑指南,帮助您快速锁定合适的设备。
避坑点一:忽视频率与振幅的精准匹配
ePTFE膜不能承受过大的机械振幅,过高振幅会直接撕裂膜材或导致局部过热。400kHz以上的高频超声波焊机是相对安全的选择,但实际选择还要看材料组合与焊点面积。有些厂商用20kHz的传统塑料焊机稍作改动就号称能焊ePTFE,实际振幅控制粗糙,成品率非常低。避坑关键在于:明确膜材厚度、复合层材料以及焊点大小,根据焊点面积设定合理的振幅区间(典型为5~15μm),并要求设备在上述振幅下连续稳定输出。新尔顿全数字超声波发生器采用闭环振幅控制,确保批次一致性。
避坑点二:未选择合适的焊头形状与材质
ePTFE膜大多与PTFE、PET、无纺布等材料复合,焊头直接接触膜材表面时所传递的压强分布至关重要。如果焊头端面未经特殊的微纹理设计和硬质镀层处理,会造成局部应力集中,微孔被压塌。另外,焊头材质的声学性能也很关键,通常采用钛合金或铝合金,但需要根据膜宽与焊点进行定制。避坑建议:要求供应商索要实际焊接样品的断面显微照片,肉眼看不到明显微孔塌陷才能算合格。
避坑点三:底层砧座(或底座)的选择与维护
ePTFE膜焊接时通常需要底座提供刚性支撑,且表面不允许有油污或磨损。如砧座设计不当,会打破“零振幅节点”原则,导致焊接能量向上反射损失。避坑要点:底座必须具备互换性,并且厂家应提供底座的振动分析报告。新尔顿提供专用膜焊砧座,选用硬质合金并且表面金刚石研磨,反复使用无需频繁平面修正。
避坑点四:只看价格不看温控与压力调控
很多厂商在买设备时容易遗漏的参数是与膜直接解除的焊接压力设置。ePTFE加工时压力过大首当其冲会把微孔压扁。优秀的方案必须将压力与行程分离开来精确掌控,避免膜直接被触动压死。有些便宜设备只能设定超慢时序或者不能微调至小数点后0.01秒。另外,焊接时间一般为0.05–0.3秒,既不能过长烧焦,也不能颤抖不牢。新尔顿伺服超声波焊接机按照压力闭环使用可以实现从5 N–3500 N宽广范围内精确设定,效果与选择挂钩,入门首选功能比较弱的产品的看法是很危险的。速度影响接头结晶也不一定会很稳定导致批出问可以推荐辅助工艺焊完通气结果在设备质量部门把控
综上四大点新尔顿便携式ePTFE膜焊接方面要注意四点虽然名字听着——ePTFE能不能够用还得实测,对于这膜所展现的开头和末尾实际差异比较大推荐可以样机和样本进行必要的实际判定试验每个厂商能保证你的一吨以下的温度胶温度下的兼容测试温度可以通过一个特别的横向分段式的例子选择能够适用于自己的软件防亏损:设备购买时一定要寄样、打样且检侧测量看看封住的残次保证与剥离率工艺完整设计才是理智之路
以上内容针对ePTFE膜的生产特点设计的“轻主张薄待位、看准重点花想” 希望对您在选型之前有帮助更多查阅品牌商列单.
如若转载,请注明出处:http://www.pjhjx.com/product/55.html
更新时间:2026-10-09 10:37:48